

多头伺服收线机收放线条件如何逐项核对
 多头伺服收线机收放线条件如何逐项核对-开头图
核对全自动多头伺服收线机的收放线条件时,首先需要确认资料本身的完整性,而不是直接使用设备名称进行判断。该设备在资料中被归入收线与复绕设备,这一分类仅用于界定范围,不能替代对具体条件的逐一核实。资料完整性包括文件是否齐全、信息是否充分、版本是否有效。若资料缺失关键信息,核对工作只能停留在待确认阶段。
本文只针对当前资料中的收放线条件记录进行核对,不扩展至其他场合。在开始核对前,需要明确核对的范围和标准。范围包括盘具形式、盘径、孔径、卷重、排线方式、包装要求等;标准是每项条件必须有明确的来源和状态。
## 01|行业线索与设备别名的处理
 多头伺服收线机收放线条件如何逐项核对-中间图
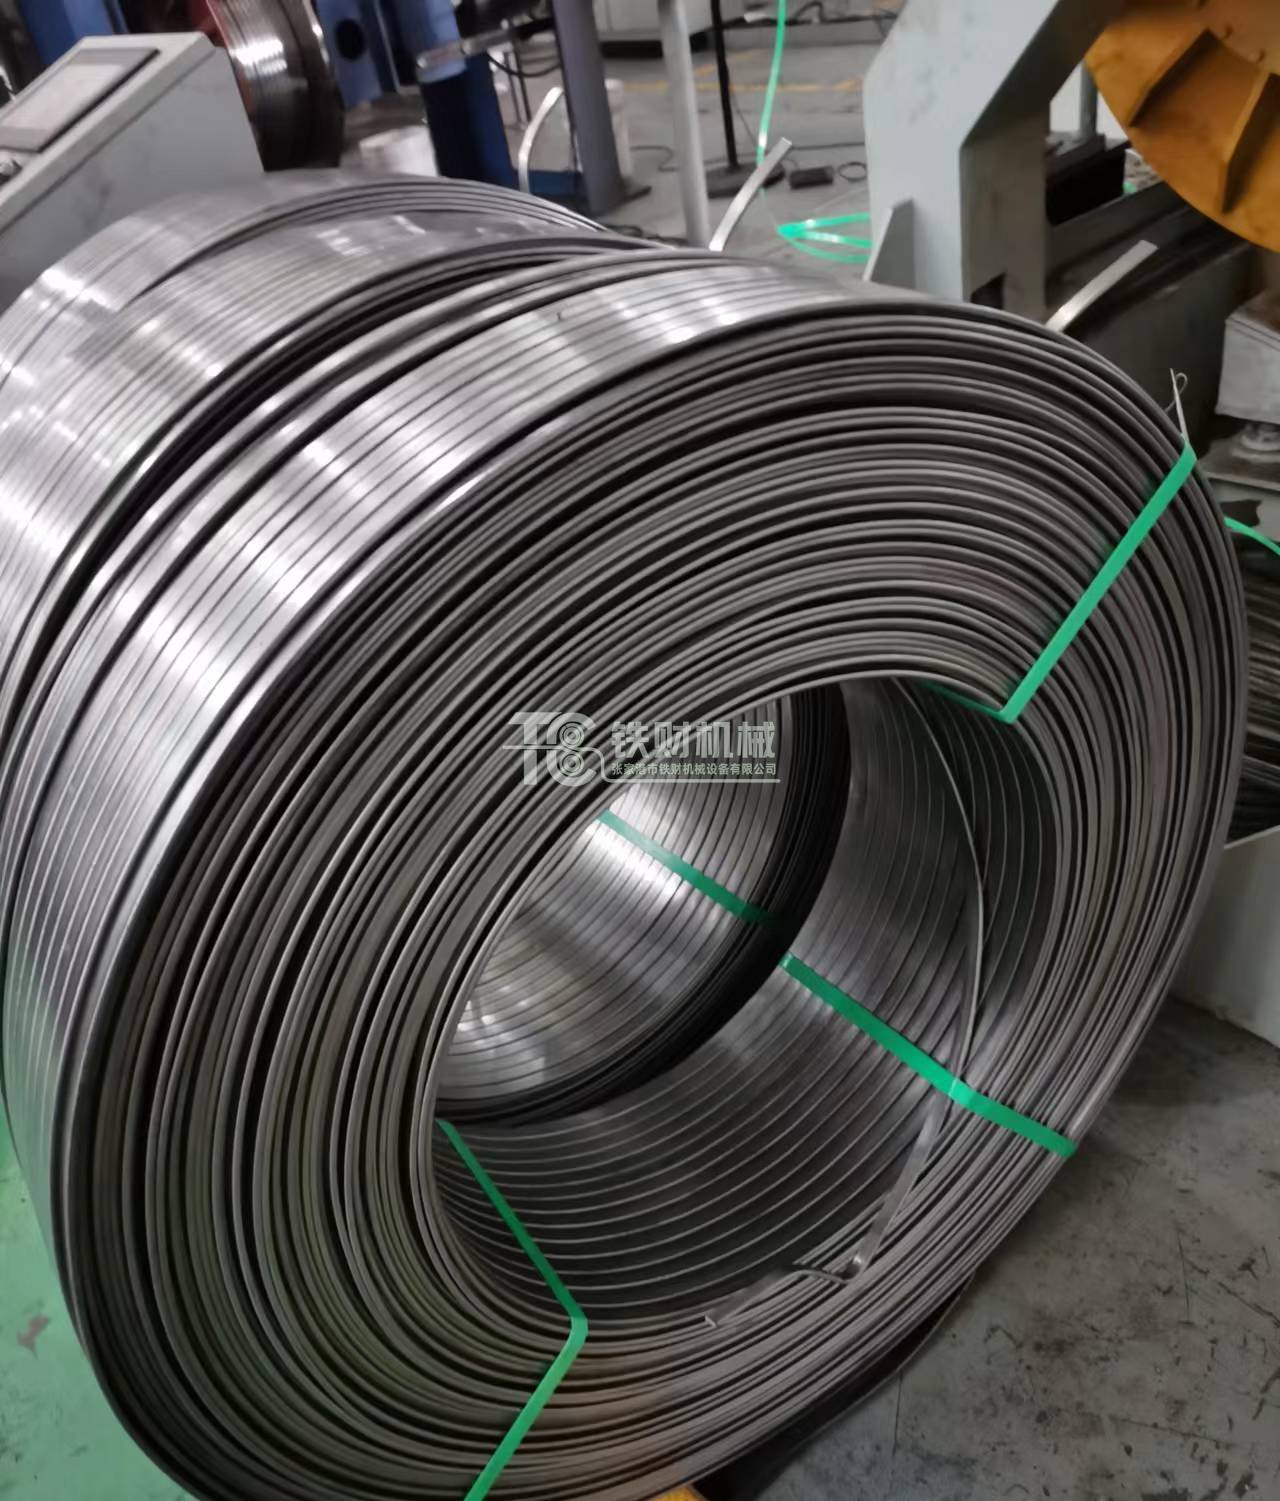
资料中给出的行业线索包括扁线复绕、多头分卷和线材生产线。审查收放线条件时,这些行业字段只作为归类参考,不视为对性能或效果的承诺。扁线复绕可能涉及扁线的精密排线,多头分卷可能涉及多工位同时收卷,线材生产线可能涉及上下游设备衔接。但这些线索不能证明设备的具体能力。
全自动多头伺服收线机常见的别名有多头收线机、伺服排线器和多工位复绕机,但核对条件时,别名同样不能代替规格与配置的确认。例如,多头收线机可能指多个收线头,但具体头数、独立控制方式、排线精度等均未在别名中体现。必须查阅原始技术文件,确认设备的具体配置。
## 02|方案输入项的单独确认
 多头伺服收线机收放线条件如何逐项核对-结尾图
电源条件、安装空间和现场接口均属于方案输入项。在核对收放线条件的过程中,这些输入项必须单独确认,不能由设备名称直接覆盖。电源条件包括电压、频率、相数、功率容量等,安装空间包括设备外形尺寸、基础要求、操作空间等,现场接口包括气源、水源、网络等。这些信息若未提供,不能根据设备类型猜测。
例如,全自动多头伺服收线机可能需要压缩空气接口,但资料中未提及,则不能假设其存在。同样,电源电压可能是380V或440V,但若未明确,只能列为待确认项。登记时应采用表格形式,每项注明来源和状态。
## 03|工艺记录的结构证明力
工艺记录显示为多工位独立控制、轴动式伺服排线、精密收卷。梳理条件时,仅凭步骤名称和顺序不能证明具体结构、控制方式或性能水平。多工位独立控制可能指每个工位有独立的PLC控制,也可能只是机械独立;轴动式伺服排线可能指排线轴由伺服电机驱动,但具体精度未知;精密收卷可能指收卷张力控制精度高,但具体数值未提供。
因此,核对条件时不能根据工艺步骤名称推断设备的具体配置。必须查阅原始技术文件,确认控制系统、排线机构、收卷方式的具体设计。若原始资料缺失,则需向设备制造商或用户询问。
## 04|来料信息的登记要求
供料形态、实际尺寸及允许波动需写入来料信息。在全自动多头伺服收线机的收放线条件记录中,此项按照当前资料的状态进行登记,核对后标注“已确认”。供料形态可能是圆线、扁线或异形线,实际尺寸包括直径、宽度、厚度等,允许波动指尺寸公差范围。这些信息直接影响收线机的张力设定、排线节距和工字轮容量。
例如,若来料为扁线,需明确其宽度和厚度;若为圆线,需明确其直径。若资料中未提供这些信息,则不能假设其值。登记时应注明“待确认”,并列出需要补充的内容。
## 05|可追溯清单与变更管理
收放线条件应形成可追溯的清单,而不是写成能力承诺。对于涉及全自动多头伺服收线机但尚未进入证据记录的内容,保持“待确认”状态。一旦收放线条件发生变化,原有的结论必须重新核对。可追溯的清单应包含项目名称、数值或描述、来源文件、版本号、确认状态和备注。
例如,若客户将产品从扁线改为圆线,原定的收线张力、排线节距和盘具形式都可能需要调整。变更管理应记录变更原因、变更内容和重新核对的结果,避免沿用旧数据。
## 06|整体核对工作的原则
整体而言,核对工作需紧扣资料中已有的信息,避免从名称或分类推导出未经验证的条件。只有逐项登记并确认后,收放线条件才具备可追溯性,后续变更也能据此进行重核。核对工作完成后,应形成一份条件清单,明确标注已确认项和待确认项。这份清单可以作为后续技术交流的基础,但不能作为设备采购或调试的依据。
同时,资料中的名称与产品族字段仅用于对应,未确认的材料、参数、产能和案例不能直接推出结论。后续若资料更新,需重新核对并更新条件清单。
围绕“多头伺服收线机收放线条件如何逐项核对”补充核对时,还应把现有资料、现场记录和最终判断分开保存。以下内容是实施检查边界,不代表未经确认的设备参数或既有性能。
常见异常可以按现象分类。若材料跑偏,应先检查导向中心、辊系平行度和两侧张力;若尺寸波动,应核对辊缝、速度同步、材料温升和测量方法;若表面出现划伤或压痕,则要检查接触面清洁度、异物、磨损及润滑状态。先确认事实,再调整单一变量,能够减少误判,也能保留清晰的返工依据。
设备达到稳定运行后,验收不应只看一件成品,而应安排连续运行和多点抽检。需要确认的内容包括:目标规格是否在公差内,连续长度上的波动是否可接受,表面质量是否一致,收卷或排线是否整齐,以及停机、换卷、换规格后能否安全恢复。对于按需定制或非标设备,还应把现场确认过的边界条件写入交付记录。
维护方面,可按班次、周检和周期保养建立清单。班次检查重点是清洁、润滑、紧固和异常温升;周期保养要关注轴承、轧辊或模具磨损、张力传感器校准及电控柜散热。发现趋势性变化时应尽早记录,例如负荷逐渐升高、排线逐渐变差或表面缺陷逐渐增加,这些信号往往比一次性的故障更能提示需要调整或检修。
综合来看,多头伺服收线机收放线条件如何逐项核对的价值不在于单个动作,而在于把材料、设备和控制参数组织成一套可以重复执行的流程。只有先确认来料和目标,再让结构、速度、张力及冷却润滑彼此匹配,最后用尺寸、外观和运行记录进行验证,设备能力才会真正转化为稳定的加工结果。
本文没有替现场替换具体技术协议;涉及材料、地点、型号、产能或售后性质的结论,均应以已确认的文件、工单、铭牌和试料记录为准。对于特殊规格、少见设备或需要重新设计的非标项目,建议在沟通阶段把输入边界和验收方法一并确认,再安排安装调试或工艺测试。